- Описание
- Характеристики
- Химический состав
- Механические свойства
- Документация
Описание и применение
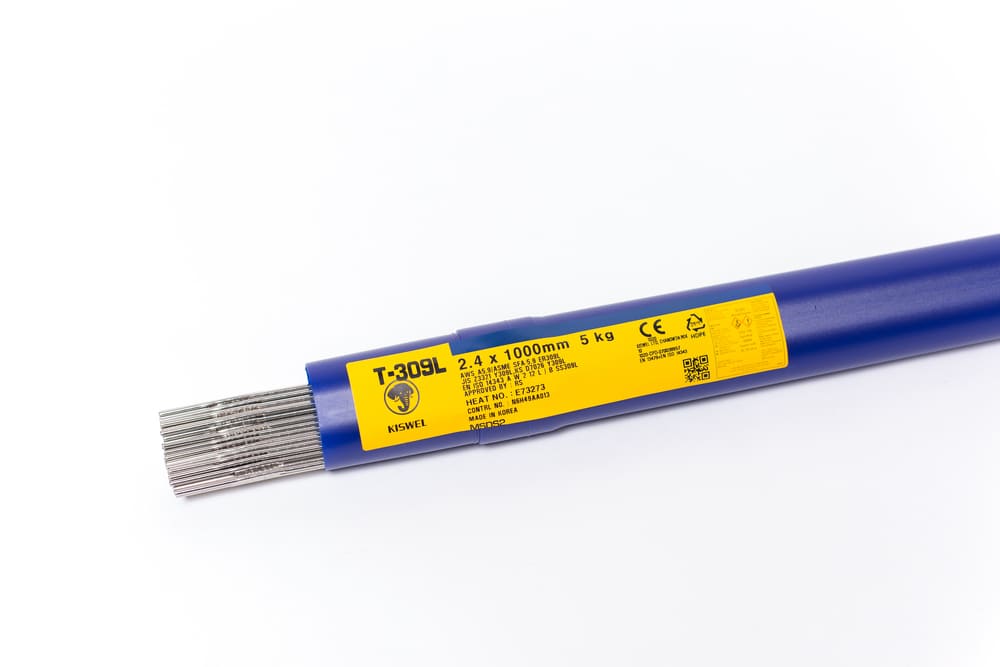
Ручная аргонодуговая сварка неплавящимся электродом (метод GTAW) низкоуглеродистых аустенитных нержавеющих сталей с содержанием 22%Cr-12%Ni или разнородных сталей, таких как 304L, с низкоуглеродистыми сталями или низколегированными сталями.
Характеристики использования
- Отличный внешний вид сварного шва
- Отличные механические свойства и ударная вязкость.
- Правильный вылет вольфрамового электрода от кончика горелки должен составлять 4 ~ 6 мм.
Ключевые преимущества
- Шов без брызг
- Подходит для тонкостенных деталей
- Чистый блестящий шов
- Соответствие AWS A5.9
Рекомендуемые отрасли применения
- Нефтехимия
- Судостроение
- Атомные электростанций
- Волокнистые промышленные конструкций
Международные одобрения и сертификаты
Продукция сертифицирована ведущими мировыми классификационными обществами
DNV
НАКС
BV
KR
РМРС
Технические характеристики
Основной металл
STS 304L
Угол разделки
45 ̊
Величина зазора
13mm
Полярность
DC-
Химический состав наплавленного металла (%)
| C | Si | Mn | Ni | Cr | Ферритное число |
|---|---|---|---|---|---|
| 0.01 | 0.46 | 1.61 | 13.79 | 23.09 | 9-10 |
Примечание: Химический состав определен в наплавленном металле согласно стандартам AWS и EN ISO. Допускаются незначительные отклонения в пределах нормы.
Механические свойства наплавленного металла
Предел текучести
430
Предел прочности (MPa)
590
Относительное удлинение (%)
42
Работа удара(J) 0°C
110
Работа удара(J) -196°C
70
Защитный газ
100% Ar
Примечание: Все механические свойства определены в состоянии после сварки без термообработки. Испытания проведены в соответствии с требованиями AWS и EN ISO.
Техническая документация