- Описание
- Характеристики
- Химический состав
- Механические свойства
- Документация
Описание и применение
Сварка сталей 0.5%Cr-0.5%Mo, используемых в высокотемпературных и высоконапорных котлах, химических и нефтеперерабатывающих установках
Назначение: Жаропрочная сталь. Способ сварки: Ручная дуговая сварка покрытым электродом (SMAW/MMA).
Стандарты и классификация:
- AWS A5.5 : E8016-B1
- EN ISO 3580-A : ECrMo0.5 B 12 H10
- EN ISO 3580-B : E55 16-CM H10
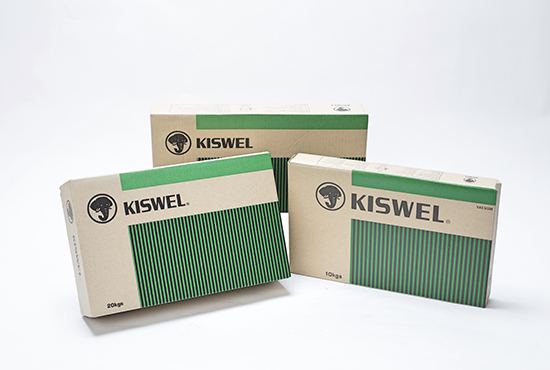
Производитель: KISWEL Co., Ltd. (Республика Корея). Источник данных: en.kiswel.com
Ключевые преимущества
- Легкое повторное зажигание
- Аккуратное формирование шва
- Минимум брызг
- Пластичный шов без трещин
- Всепозиционная сварка
Рекомендуемые отрасли применения
- Жаропрочная сталь
- Ручная дуговая сварка покрытым электродом (SMAW/MMA)
Технические характеристики
Диаметр (мм)
2.6~6.0
Положение сварки
F, HF, H, VU, OH
Полярность / род тока
AC/DC(+)
Способ сварки
Ручная дуговая сварка покрытым электродом (SMAW/MMA)
Группа применения
Жаропрочная сталь
AWS A5.5
E8016-B1
EN ISO 3580-A
ECrMo0.5 B 12 H10
EN ISO 3580-B
E55 16-CM H10
Химический состав наплавленного металла (%)
| C, % | Si, % | Mn, % | P, % | S, % | Cr, % | Ni, % | Mo, % |
|---|---|---|---|---|---|---|---|
| 0.07 | 0.51 | 0.81 | 0.014 | 0.010 | 0.51 | 0.02 | 0.49 |
Примечание: Химический состав определен в наплавленном металле согласно стандартам AWS и EN ISO. Допускаются незначительные отклонения в пределах нормы.
Механические свойства наплавленного металла
Предел текучести (МПа)
590
Предел прочности (МПа)
670
Относительное удлинение (%)
26
Ударная вязкость (Дж)
50 (0 °C)
Термообработка после сварки (PWHT)
690 °CX1Hr
Примечание: Все механические свойства определены в состоянии после сварки без термообработки. Испытания проведены в соответствии с требованиями AWS и EN ISO.
Техническая документация