- Описание
- Характеристики
- Химический состав
- Механические свойства
- Документация
Описание и применение
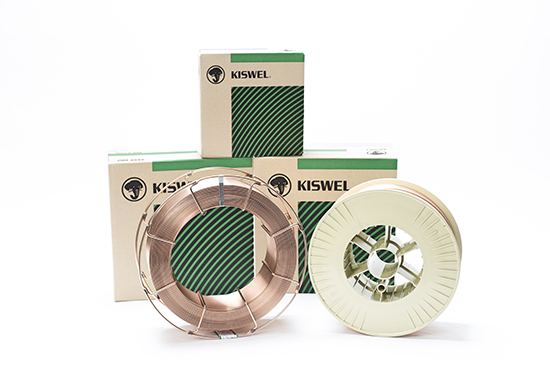
Для сварки стыковых и угловых швов энергетического оборудования, теплообменников и нефтеперерабатывающих установок из жаропрочной стали 9%Cr-0.5%Mo-Nb-V-W.
Назначение: Жаропрочная сталь. Способ сварки: Сварка сплошной проволокой в защитном газе (GMAW, MIG/MAG).
Стандарты и классификация:
- AWS A5.28 : ER90S-G [ER90S-B9(mod.)]
Производитель: KISWEL Co., Ltd. (Республика Корея). Источник данных: en.kiswel.com
Ключевые преимущества
- Ровная подача проволоки
- Надежное зажигание
- Меньше зачистки после сварки
- Пластичный шов без трещин
- Для нижних и горизонтальных швов
Рекомендуемые отрасли применения
- Жаропрочная сталь
- Сварка сплошной проволокой в защитном газе (GMAW, MIG/MAG)
Технические характеристики
Диаметр (мм)
1.2~1.6
Положение сварки
F, HF
Защитный газ
Ar+5%CO2Ar+10%CO2
Полярность / род тока
DC(+)
Способ сварки
Сварка сплошной проволокой в защитном газе (GMAW, MIG/MAG)
Группа применения
Жаропрочная сталь
AWS A5.28
ER90S-G [ER90S-B9(mod.)]
Химический состав наплавленного металла (%)
| C, % | Si, % | Mn, % | P, % | S, % | Cr, % | Mo, % | Примечание |
|---|---|---|---|---|---|---|---|
| 0.10 | 0.24 | 0.54 | 0.007 | 0.003 | 8.88 | 0.43 | V : 0.21Nb : 0.06W : 1.67 |
Примечание: Химический состав определен в наплавленном металле согласно стандартам AWS и EN ISO. Допускаются незначительные отклонения в пределах нормы.
Механические свойства наплавленного металла
Предел текучести (МПа)
780670
Предел прочности (МПа)
870785
Относительное удлинение (%)
1718
Термообработка после сварки (PWHT)
760 °Cx2Hr
Примечание: Все механические свойства определены в состоянии после сварки без термообработки. Испытания проведены в соответствии с требованиями AWS и EN ISO.
Техническая документация